NEWS CENTER
新闻中心
手 机:+86 13823531619
邮 箱:xhautomatic@foxmail.com
电 话:+86 0769-82222336
网 址:www.xhautomatic.com
地 址:东莞市寮步镇沿河北路7号松湖智谷产业园D2栋4楼
飞叉绕线机和针式绕线机都是电机定子线圈自动化绕制设备,适配的定子结构、绕线方式、线材规格、生产节拍各不相同。在无刷电机定子量产选型时,需要结合定子内外绕结构、槽型、线径、槽满率要求综合判断两种设备的工艺适配性。
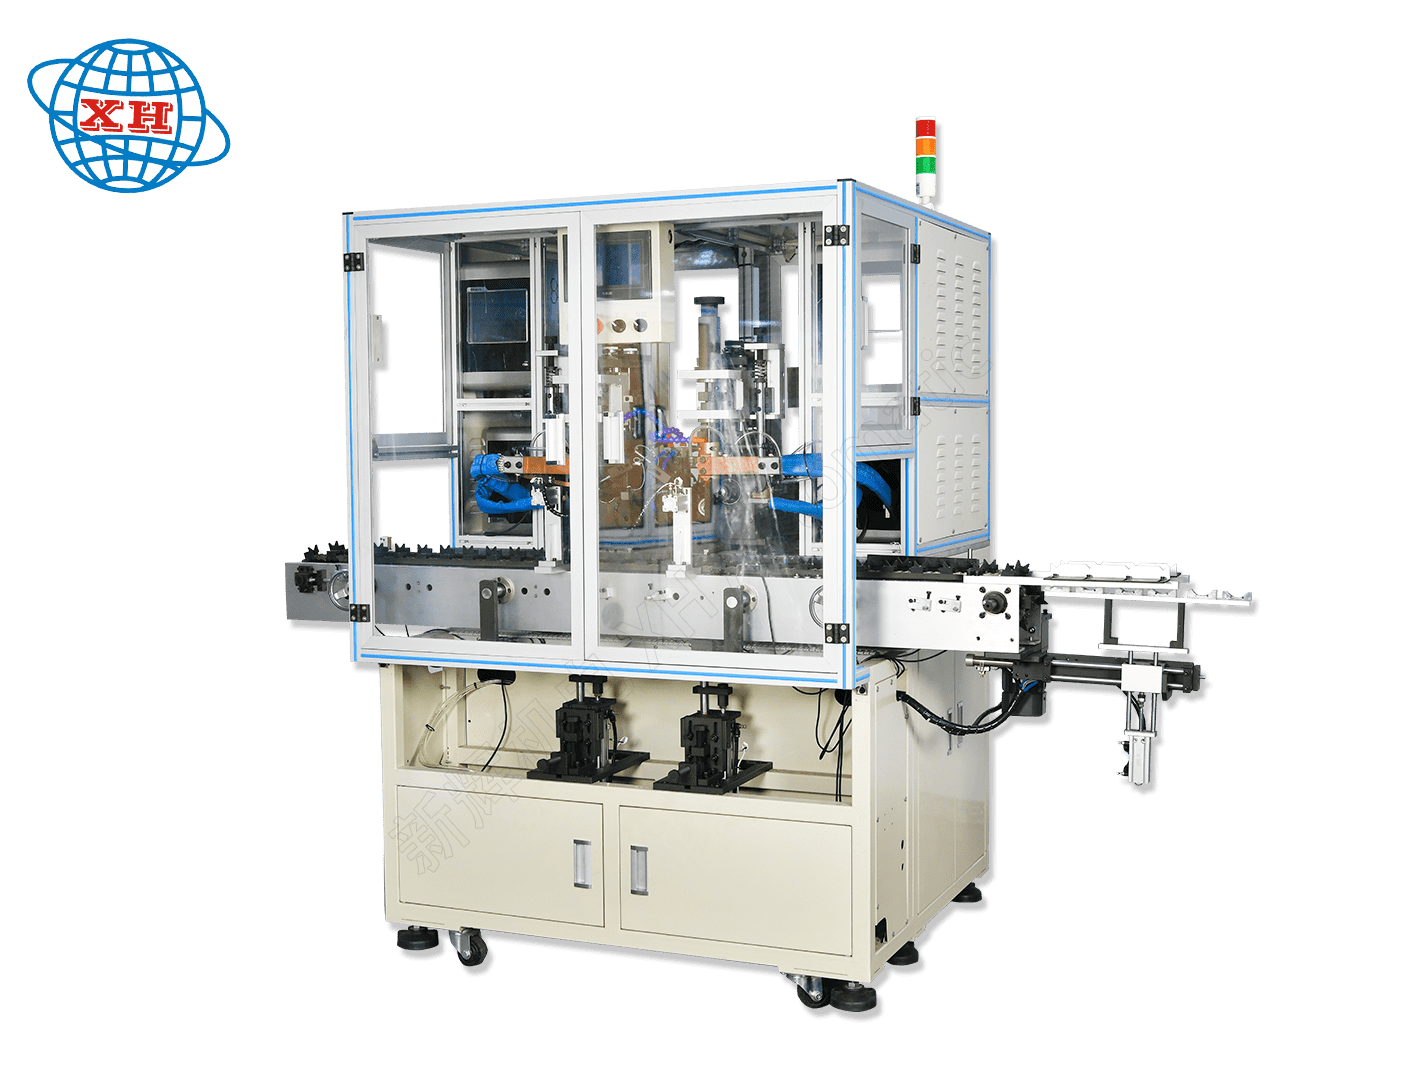
飞叉绕线机属于外绕工艺,依靠高速旋转的飞叉臂带动漆包线做圆周甩线动作,线材从定子外侧送入槽口朝外的外绕定子。针式绕线机为内绕工艺,通过细长绕线针穿过定子内孔,将导线从内侧送入槽口向内的内绕定子,这是两者核心的结构区别,也决定了各自适用的定子类型。
从适配定子来看,飞叉绕线机主打外转子无刷电机定子,定子槽口朝外,常见于风扇电机、航模电机、平衡车电机、小型水泵电机;针式绕线机适配内转子定子,槽口朝向铁芯内孔,多用于伺服电机、电动车电机、吸尘器电机、家电内转子马达。部分特殊铁芯结构,只能选择对应机型,无法互相替代。
线材与并绕能力存在明显差别。飞叉结构走线通道空间更大,支持多股并绕,可同时走2股、4股甚至更多漆包线,粗线径加工优势突出;但细线高速绕制时容易出现甩线、跳线,对张力控制要求很高。针式绕线针孔径有限,多股并绕数量受限,更适合单股或者少量股数的细线绕制;线径偏大时,绕线针强度不足,容易弯针、断针。
生产节拍方面,同等规格定子下,飞叉绕线机整体速度更快。飞叉连续旋转甩线,动作简单,双工位机型上下料和绕线并行,量产效率高;针式绕线针需要反复进退穿梭,每一匝都要完成进针、勾线、退针动作,机械动作行程长,单机节拍偏慢。不过针式绕线在排线规整度上更容易管控。
槽满率与线圈品质管控各有优劣。飞叉绕线依靠飞叉甩线入槽,排线排布受飞叉转速、张力、入线角度影响较大,如果参数调试不当容易叠线、跨槽,槽满率上限适中;针式绕线针可以控制每一圈导线位置,导线排布整齐有序,线圈一致性更好,更容易实现高槽满率,降低相间短路风险,对高压电机、要求高耐压的产品更友好。
模具与换型成本不一样。飞叉绕线机的工装主要是定子定位夹具,结构简单,更换不同规格铁芯时换模时间短,适合多品种快速换产;针式绕线机除了定位工装,还需要配套定制绕线针、导向件,针体加工精度要求高,换型调试复杂,模具成本更高,小批量打样成本偏高。
损耗不良类型有所区分。飞叉绕线常见不良:断线、漆膜刮伤、跳线乱线、线头甩脱,大多来自高速甩线、导轮和飞叉出线口的摩擦;针式绕线高发不良:弯针、断针、针尖刮破漆皮、卡线,绕针长期反复受力疲劳,属于易损件,维护更换频次更高。
使用维护门槛对比,飞叉机型机构相对简单,主要维护飞叉主轴、张力组件;针式绕线机零部件多,绕针、导向片属于易损件,对装配精度、同轴度要求严苛,日常维护和调试难度更高。
外绕外转子定子、追求高产能、多股粗线并绕,优先选用飞叉绕线机;内转子定子、细线、高槽满率、高耐压要求,适合针式绕线机。很多电机工厂会同时配备两种机型,分别对应不同产品线的生产需求。